建工计算器钢筋下料:外皮尺寸与弯曲调整速算
下午三点,设计院来电话:这层梁钢筋表改了,主筋直径从 12 调到 14,箍筋肢距跟着变。翻样桌上十几根主筋加箍筋,外皮尺寸、弯折角度、弯起点位置全得重算。
本文顺着"根据外皮尺寸下料"这件事,借助建工计算器,按五步讲清楚:外皮和中心线为什么差一截、三个参数怎么定、跟着实跑一组、外皮内皮两个入口怎么分、算完怎么留痕对账。
一、外皮尺寸和中心线为什么差一截
图纸上标的是外皮尺寸,工人量钢筋量到外侧。可钢筋一弯,外侧被拉长、内侧压短,真正决定用多长的是中间那根中性线。外皮比中性线长,所以每弯一下就要扣一个调整值。这个调整值是正还是负、扣多少,跟弯的角度、加工弯曲半径 R、钢筋直径都有关。
二、R、调整值、弯数三个参数怎么定
加工弯曲半径 R 跟钢筋级别走。软件里已预置:300MPa 光圆一级钢 R=1.25d,别的级别另列。选完级别和直径,R 自动出。
弯曲调整值按角度和 R 算出来,软件给正负号。弯曲个数就是一根钢筋上弯了几次,矩形箍筋四个角就是四个弯。
三个参数定完,下料长度=外皮标注尺寸之和+调整值×弯数。
三、跟着实跑一组:d=10、90°、外皮 1540mm
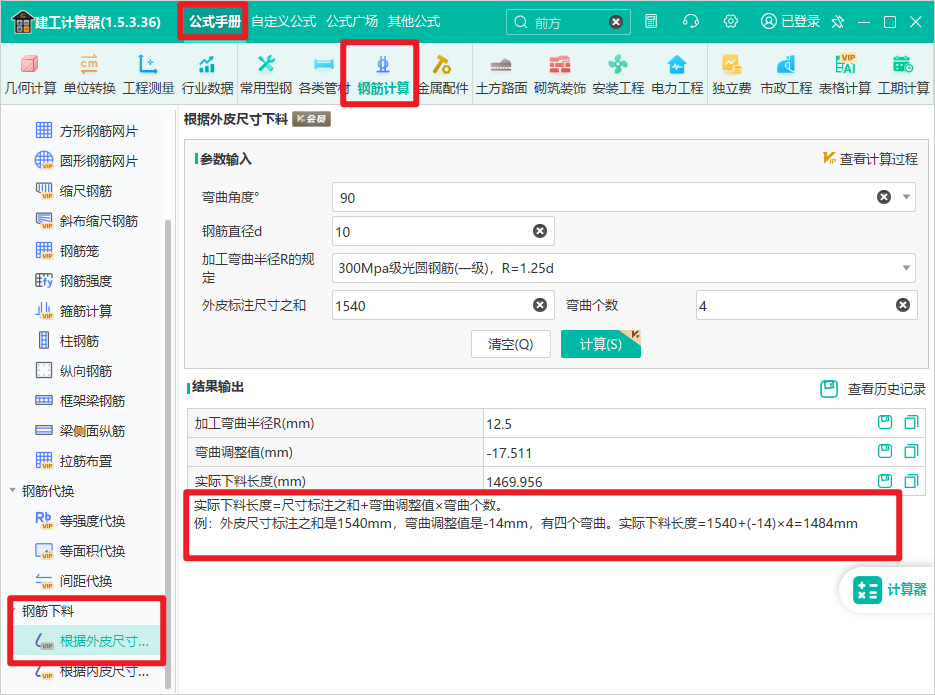
弯曲角度选 90°,直径 d 填 10,R 规定选一级钢 R=1.25d,外皮标注尺寸之和填 1540,弯曲个数填 4。
点计算:加工弯曲半径 R 出来 12.5mm(就是 1.25×10);弯曲调整值出来 -17.511mm;实际下料长度出来 1469.956mm。套公式核一遍:1540+(-17.511)×4=1540-70.044=1469.956,对得上。
四个角每个扣 17.511mm,外皮量出来 1540,车间实际切 1469.956。弯越多扣越多,不能拿外皮尺寸直接切。
四、外皮入口和内皮入口别串
软件里"根据外皮尺寸"和"根据内皮尺寸"是两个入口。图纸标哪个口径就进哪个入口,调整值正负跟着变。进错了结果差一截,车间打出来长短不对。
下料单上写清楚走的哪个口径,班组拿到手别自己换。施工图标外皮、翻样按中线、班组习惯看内皮,三口径各走各的,交底时别含糊。
五、算完怎么留痕、怎么对账
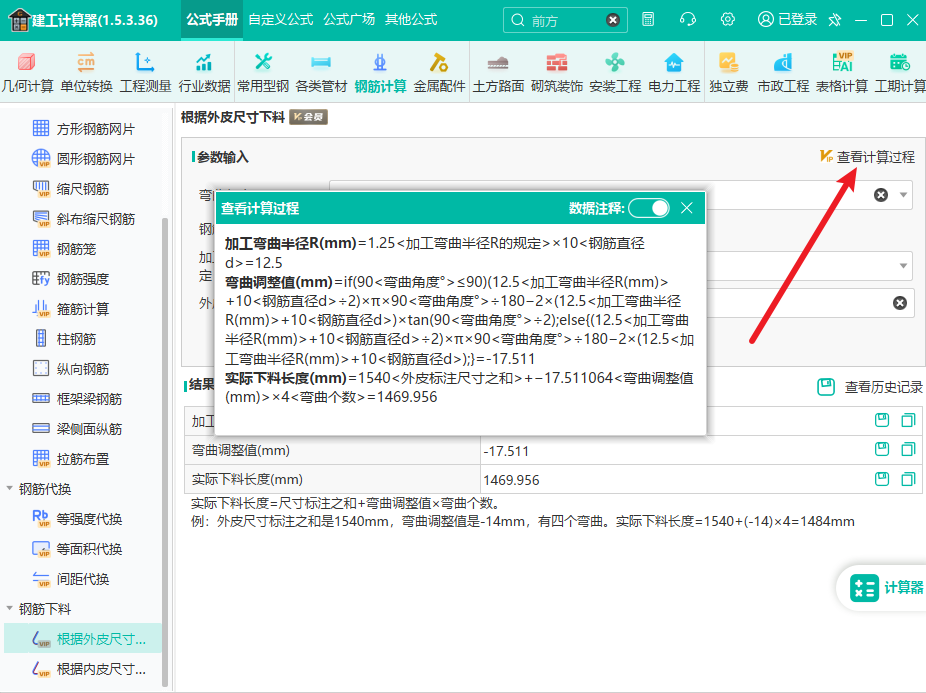
每一步怎么来的能点开看计算过程,上次算过什么存在历史记录里。报审、领料、对账的时候,调出来就是证据,不用从头再推一遍。
外皮下料那笔账:外皮和中心线差一个调整值,调整值跟角度、R、直径走;选对入口、数对弯数、R 按级别定,软件一步出下料长度;算完留痕,对账不用重推。那天下午设计院改的那批料,四十分钟算完,车间没返工。
 19***20